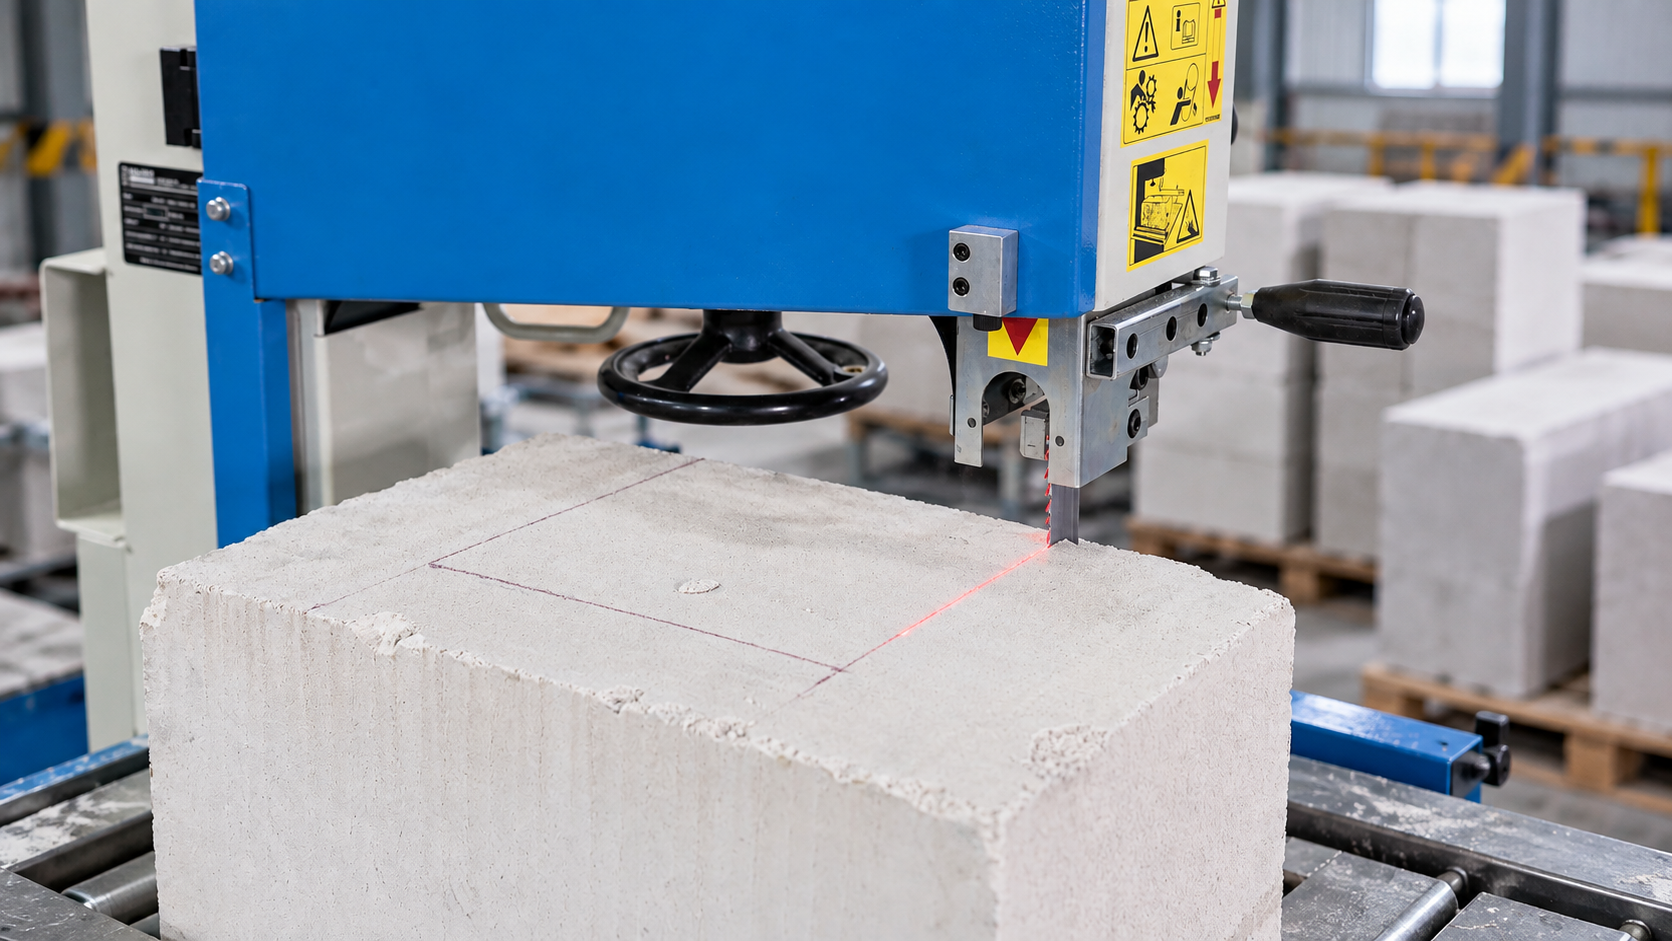
Основная линия хорошо работает, пока выпускается стабильная типовая номенклатура. Сложности начинаются на небольших специальных заказах: несколько нестандартных размеров, доборы, элементы под конкретный проект. Перестраивать ради них основной цикл долго и дорого. Здесь отдельный ленточнопильный участок может работать как инструмент доработки готовой продукции.
Какие задачи остаются после основной линии
Даже у производителя с отлаженным выпуском появляются запросы, которые не укладываются в базовую сетку размеров. Клиенту нужен нестандартный добор, отдел продаж согласовал небольшую специальную партию, часть складского остатка требуется привести к другому размеру. Для таких случаев станок для резки стеновых блоков на производстве дает отдельную точку обработки без вмешательства в ритм основной линии.
Почему отдельный участок не заменяет основное оборудование
Оборудование для производства стеновых блоков рассчитано на серийный выпуск и работает в связке с другими операциями. Ленточнопильный станок для производства блоков в данном сценарии решает локальную задачу: взять уже готовую заготовку и получить из нее нужный элемент. Сравнивать эти два уровня оборудования как прямые альтернативы некорректно.
Где отдельная резка дает гибкость
- небольшие нестандартные партии
- доборы под конкретный заказ
- корректировка размера готового изделия
- подготовка элементов для проемов и специальных узлов
- доработка складской продукции без изменения основной линии
Резка блоков на производстве на отдельном участке особенно полезна, когда нестандартный заказ слишком мал для переналадки линии, но слишком регулярный для ручной обработки. В этом диапазоне и появляется экономический смысл отдельного станка.
Как встроить участок в логистику
Станок лучше размещать там, где готовый блок можно быстро взять со склада или из буферной зоны и вернуть в поток уже после обработки. Если каждая заготовка пересекает весь цех, гибкость теряется в лишней логистике. Нужно заранее определить место исходных блоков, готовых элементов и контроля.
Что учитывать при выборе оборудования
Станок для резки газобетона на производстве должен закрывать реальные размеры и операции. Для CBS 650 производитель указывает рабочий диапазон до 650 мм по высоте, 420 мм по ширине и 660 мм по длине, а также прямой рез, рез под углом, выбор четверти и изготовление U-блоков. Эти возможности сопоставляют с теми заказами, которые предприятие действительно получает.
Как оценить загрузку без завышенных ожиданий
Полезно взять историю нестандартных запросов за несколько месяцев и посчитать, сколько деталей реально пришлось дорабатывать. Не стоит закладывать круглосуточную загрузку только потому, что станок может работать на производстве. Отдельный участок может быть экономически оправдан и при неполной загрузке, если он сокращает сроки специальных заказов и снимает ручную работу.
Связка с отделом продаж
Отдельный участок дает наибольшую пользу, когда информация о его возможностях известна не только производству, но и менеджерам. Тогда нестандартный запрос клиента не уходит в неопределенное «уточним на заводе»: менеджер понимает, какие операции можно выполнить после основного выпуска, какие размеры нужно согласовать и какой срок заложить на доработку.
Не превращайте доработку в скрытую основную линию
Если через отдельный станок начинает проходить большая часть продукции, нужно пересматривать процесс. Участок, рассчитанный на специальные и небольшие партии, не должен незаметно становиться главным узким местом. В такой ситуации уже считают отдельную производительность, персонал, площадь и, возможно, вторую единицу оборудования.
Какие данные собирать после запуска
- количество нестандартных заказов
- число обработанных элементов
- среднее время на типовые операции
- долю повторной обработки и брака
- простои из-за отсутствия задания, материала или оператора
Как выглядит нормальная постановка задачи
Производство получает от отдела продаж заявку не «сделать нестандарт», а конкретный перечень: исходный блок, требуемый размер, количество, дата готовности и особые операции. Мастер формирует небольшую партию, оператор выполняет первый элемент и отдает его на контроль. После подтверждения размера обрабатывается остальной объем. Такой простой порядок важнее любой автоматизации: он позволяет дополнительному участку работать как часть предприятия, а не как место для срочных ручных решений.
Вывод
Ленточная технология дополняет основную линию там, где требуется гибкость после выпуска стандартного блока. Она позволяет не вмешиваться в серийный процесс ради небольших партий и при этом держать дополнительную обработку внутри предприятия. Для расчета нужны не рекламные цифры производительности, а история реальных нестандартных заказов и понятная схема движения материала.