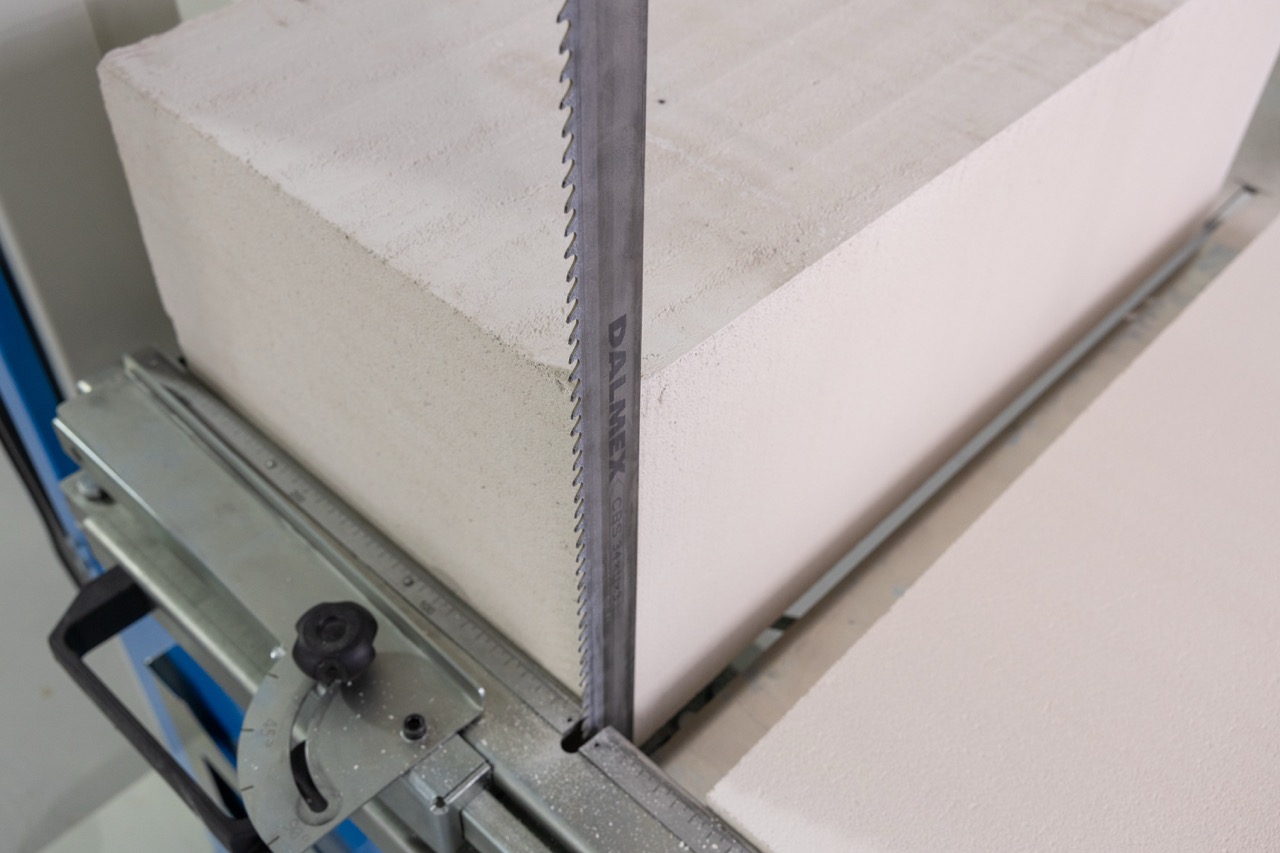
Для производства ценен не один красивый образец, а повторяемость. Если первый блок получился в размер, а десятый уже требует подгонки, процесс нельзя считать стабильным. У ленточной пилы результат зависит от всей системы: полотна, его натяжения, направляющих, геометрии станка, положения блока и подачи.
Что означает повторяемость
Прямой рез газобетона — это не только визуально ровный торец. В серии важны одинаковый размер, перпендикулярность и отсутствие систематического увода. Поэтому контроль ведут не «на глаз»: первый элемент измеряют, а затем с заданной периодичностью сравнивают следующие детали.
Зачем нужны направляющие
Направляющие ленточнопильного станка удерживают полотно в рабочем положении и помогают снизить боковые отклонения. В материалах CBS упомянуты высокоточные направляющие с твердосплавными вставками. Но даже качественный узел требует чистоты и нормального состояния: крошка, повреждение или люфт сразу отражаются на результате.
Натяжение полотна
Недостаточно натянутое полотно легче уходит под нагрузкой, а чрезмерное натяжение создает лишнюю нагрузку на режущую систему. В CBS заявлена система автоматического натяжения. Она упрощает поддержание рабочего состояния, но не отменяет визуальный контроль полотна и реакцию на изменение качества реза.
Геометрия станка и положение блока
Точность ленточной пилы невозможно отделить от того, как стоит станок и как уложена заготовка. Крошка под блоком, перекос стола или неустойчивое положение меняют траекторию относительно разметки. Поэтому перед серией рабочую поверхность очищают, а первый блок устанавливают особенно внимательно.
Что зависит от оператора
Равномерная ручная подача — часть стабильного результата. Если сотрудник давит на блок сильнее, когда рез идет медленнее, или постоянно корректирует направление боковым усилием, даже исправный станок не даст повторяемости. Ровный рез стеновых блоков требует спокойной подачи и остановки процесса при необычной вибрации или уводе.
- не ускорять проход силой
- не исправлять линию боковым нажимом
- проверять стол перед серией
- реагировать на изменение звука и вибрации
- после замены полотна делать контрольный рез
Как контролировать серию
Точная резка блоков станком подтверждается измерением, а не названием оборудования. Для небольшой партии можно проверять каждый элемент. Для серии предприятие устанавливает периодичность самостоятельно, но контроль обязательно повторяют после смены полотна, регулировки, перемещения станка или перехода на другую заготовку.
Что показывает постепенное ухудшение реза
Если первые детали серии нормальные, а затем линия начинает уходить, это важная диагностическая подсказка. Причина может быть в загрязнении рабочей зоны, состоянии полотна, изменении подачи или положении направляющих. Продолжать работу и компенсировать увод рукой — худший вариант: так предприятие получает серию деталей с разной геометрией и одновременно увеличивает нагрузку на режущий узел.
После каких событий нужен повторный контроль
- после установки нового полотна
- после регулировки или технического обслуживания
- после перевозки и перестановки станка
- при переходе на другой тип или размер блока
- после появления необычной вибрации или шума
Как понять, что проблема не в разметке
Для проверки берут целый блок, наносят понятную контрольную линию и выполняют рез в обычном режиме. Если отклонение повторяется на нескольких заготовках и у разных операторов, причина скорее связана с оборудованием или его настройкой. Если проблема возникает только в отдельных заданиях, сначала проверяют разметку, базовую поверхность и способ установки блока.
Почему нельзя «дотянуть» серию с ухудшающимся резом
На практике соблазн понятен: осталось десять блоков, линия уже немного уходит, но остановка кажется лишней. Для производства это плохая экономия. Если причина связана с полотном или направляющими, каждый следующий элемент может отличаться сильнее. В итоге участок экономит несколько минут на проверке, а затем тратит часы на сортировку, повторную резку и поиск подходящих деталей. Намного дешевле остановиться при первом устойчивом отклонении и вернуть процесс в нормальное состояние.
Вывод
Повторяемый прямой рез дает не один узел, а согласованная работа всей системы. Направляющие стабилизируют полотно, натяжение поддерживает рабочее состояние, геометрия и установка блока задают правильную базу, а оператор отвечает за подачу и контроль. Если хотя бы один элемент выпадает, качество серии начинает меняться.