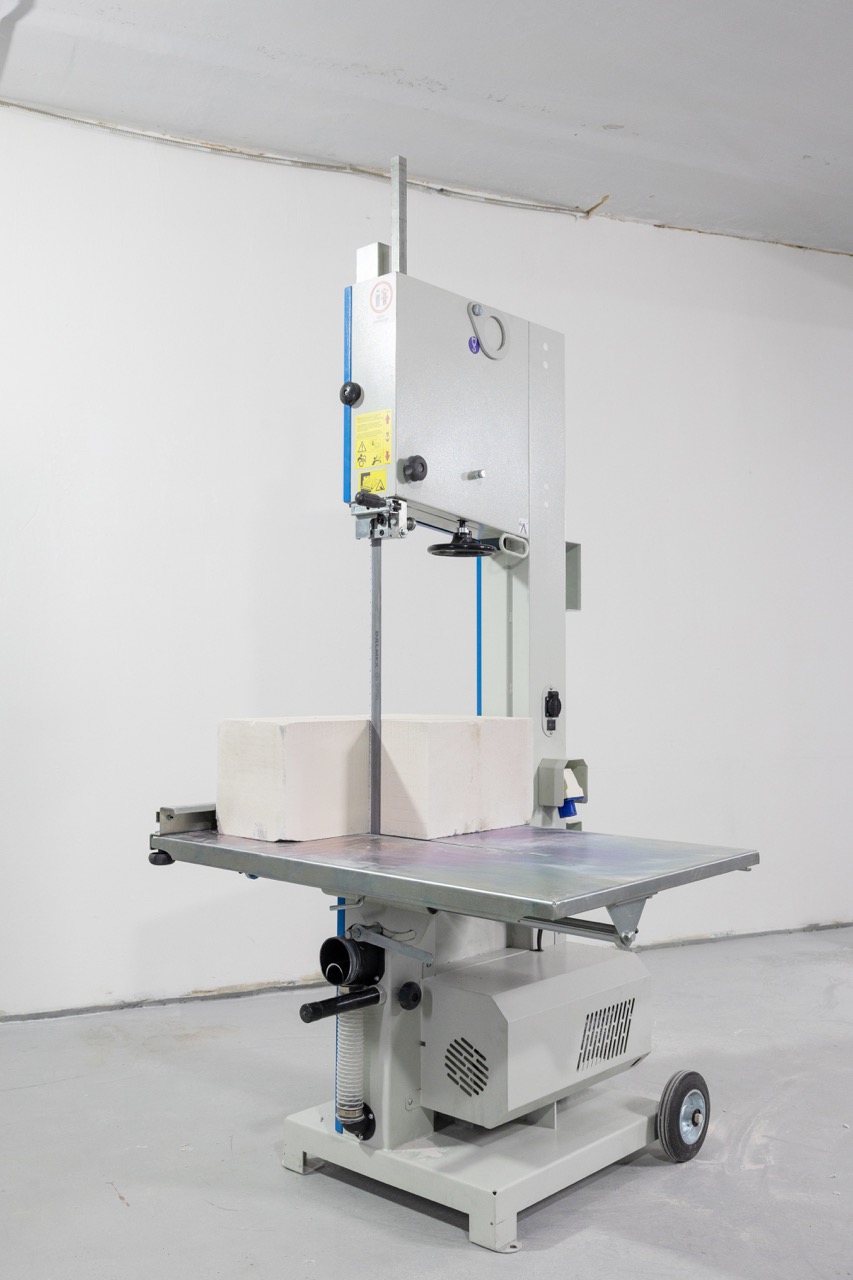
При расширении производства руководитель обычно рассматривает два решения: увеличить количество смен на действующем оборудовании или приобрести дополнительную станцию. Оба варианта могут быть эффективными, но только при правильной оценке загрузки, логистики и стоимости простоя.
Вопрос сколько нужно станков для резки блоков нельзя решать только по плановому объему выпуска. Необходимо понять, где находится ограничение: в самом станке, в подаче блоков, в работе операторов, в контроле качества или в перемещении готовых элементов.
Когда одной станции достаточно
Одна станция может закрывать потребности участка, если:
- объем резки стабилен и не превышает фактическую производительность;
- оборудование работает не более одной-двух смен;
- нет постоянной очереди на резку;
- блоки находятся рядом с рабочей зоной;
- станок не простаивает из-за обслуживания;
- готовые элементы своевременно передаются в кладку или на склад;
- сезонные пики можно закрыть временным изменением графика.
В таком случае покупка второго оборудования может привести к недозагрузке. Компания понесет дополнительные расходы на обслуживание, персонал, электропитание и рабочую площадь, не получив пропорционального роста выпуска.
Однако оценивать нужно не среднюю загрузку за месяц, а наиболее напряженные периоды. Если в обычные недели станок свободен, но в течение трех месяцев производство постоянно не справляется с заказами, дополнительная мощность может быть оправдана.
Признаки узкого места
Перед принятием решения анализируют фактическую работу участка. Признаками дефицита мощности являются:
- постоянная очередь заготовок;
- перенос резки на позднее время;
- работа в дополнительные смены;
- ожидание доборов со стороны кладочных бригад;
- частые срочные переналадки;
- рост доли ручной подгонки;
- накопление незавершенного производства;
- задержки отгрузки;
- отказ от заказов из-за сроков.
Но очередь сама по себе не доказывает необходимость второго станка. Возможно, проблема связана с неправильной организацией подачи, недостатком оператора или тем, что оборудование используется для несистемных операций.
Поэтому сначала отделяют техническое ограничение от организационного.
Расчет фактической пропускной способности
Расчет количества станков начинают с определения фактического времени изготовления одной единицы продукции.
В цикл входят:
- подготовка блока;
- разметка;
- установка;
- резка;
- снятие элемента;
- измерение;
- маркировка;
- уборка;
- перемещение заготовки и готовой детали.
Формула ориентировочной мощности:
Производительность за смену = эффективное время работы / средняя продолжительность одного цикла.
Эффективное время меньше продолжительности смены, поскольку включает перерывы, очистку, пересменку и технические остановки.
Например, если смена длится 8 часов, но реально на операции приходится 6 часов, а средний полный цикл занимает 5 минут, расчетная производительность составит:
360 минут / 5 минут = 72 элемента за смену.
Это не норматив и не универсальное значение. Для каждого участка необходимо использовать собственные наблюдения.
Как учитывать разные операции
Прямой рез, рез под углом, выборка четверти и изготовление U-блоков занимают разное время. Поэтому нельзя считать производительность только по количеству блоков.
Партию распределяют по типам операций:
- простые прямые доборы;
- детали для проемов;
- элементы с четвертью;
- косые резы;
- U-блоки;
- нестандартные детали.
Затем рассчитывают средневзвешенное время цикла. Если в начале месяца преобладают простые доборы, а в конце — сложные элементы, средняя производительность будет меняться.
Влияние расстояния до склада и рабочих зон
Станция резки блоков для производства должна размещаться с учетом потока материала. Даже производительный станок будет работать неэффективно, если блоки приходится переносить через весь цех.
На фактическую мощность влияют:
- расстояние от склада до станка;
- ширина проходов;
- наличие погрузочной техники;
- расстояние до зоны готовых элементов;
- высота складирования;
- организация оборотной тары;
- пересечение маршрутов сотрудников.
Если оператор сам переносит тяжелые блоки и готовые детали, время цикла увеличивается. В некоторых случаях перенос станции ближе к складу дает больший эффект, чем покупка второго оборудования.
Перед расширением участка необходимо нанести схему движения материала и замерить фактические потери времени.
Второй станок или увеличение сменности
Второй станок CBS650 (СБС650) имеет смысл рассматривать, если действующее оборудование уже загружено в несколько смен и при этом сохраняется очередь. Но сначала сравнивают два сценария.
Увеличение сменности
В расходы входят:
- доплата за ночные и вечерние смены;
- дополнительный персонал;
- освещение и отопление;
- усиление технического контроля;
- расходы на обслуживание при большей наработке;
- компенсация простоев между сменами.
Преимущество — не требуется сразу приобретать новое оборудование. Недостаток — действующий станок становится единственной точкой отказа.
Покупка второго оборудования
В расчет включают:
- стоимость второго станка;
- доставку и установку;
- подготовку рабочего места;
- подключение;
- обучение оператора;
- дополнительные полотна;
- плановое обслуживание;
- расходы на резервную загрузку.
Преимущество — участок получает дополнительную мощность и частичное резервирование. Недостаток — при снижении заказов часть оборудования может простаивать.
Как учитывать резервирование
При одной станции любая остановка прекращает резку на участке. Причиной может быть замена полотна, техническая диагностика, перемещение оборудования или отсутствие оператора.
Второй станок не всегда нужен для постоянной параллельной работы. Его можно использовать как резерв:
- во время обслуживания основного оборудования;
- в сезонный пик;
- для срочных заказов;
- для нестандартных операций;
- при разделении потоков по типам блоков.
Однако резервирование имеет экономический смысл только тогда, когда стоимость простоя достаточно высока или предприятие не может быстро получить внешнюю услугу резки.
Сезонная загрузка
Производство и строительство редко загружены равномерно. Весной и летом потребность в доборах может существенно возрастать, а зимой оборудование может использоваться ограниченно.
При анализе рассматривают:
- минимальную загрузку;
- среднюю загрузку;
- пиковый сезон;
- продолжительность пиков;
- стоимость недовыпуска;
- возможность работы в дополнительные смены;
- возможность временно переместить станок.
Если пик длится несколько недель, приобретение второго оборудования может быть нерациональным. В некоторых случаях дешевле организовать временную третью смену, перераспределить производство или заранее сформировать запас стандартных элементов.
Расширение участка резки газобетона
Расширение участка резки газобетона — это не просто установка второго станка. Необходимо проверить, хватает ли:
- площади;
- электромощности;
- освещения;
- вентиляции и пылеудаления;
- операторов;
- мест для хранения блоков;
- зоны готовых деталей;
- погрузочной техники;
- специалистов по обслуживанию.
Если второй станок устанавливают без изменения логистики, два оператора могут начать мешать друг другу. Пересечение потоков приводит к очередям уже не у оборудования, а на подаче и снятии блоков.
Как определить необходимое количество станков
Для предварительной оценки применяют формулу:
Количество станков = требуемый объем / производительность одного станка.
После расчета результат округляют вверх и проверяют по сценариям загрузки.
Например:
- месячная потребность — 3000 элементов;
- фактическая производительность одного станка — 1800 элементов;
- расчет: 3000 / 1800 = 1,67;
- минимально требуется 2 станции.
Но это только базовый расчет. Дополнительно учитывают плановое обслуживание, сезонный резерв, сменность и возможные изменения ассортимента.
Если одна станция загружена на 80–85%, а предприятие не имеет резервного оборудования, любой простой может нарушить график. Поэтому для критически важного участка иногда закладывают не только расчетную, но и резервную мощность.
Увеличение мощности участка резки
Увеличение мощности участка резки может достигаться несколькими способами:
- оптимизацией раскладки;
- сокращением перемещений;
- подготовкой партий блоков;
- обучением операторов;
- переходом на две смены;
- переносом части операций на другой участок;
- приобретением второго станка;
- созданием отдельной станции для сложных резов.
Покупка оборудования должна быть последним этапом после устранения очевидных организационных потерь. Если оператор тратит значительную часть смены на поиск блоков, второй станок просто увеличит объем неэффективной работы.
Как сравнить финансовые сценарии
Для каждого варианта считают:
- капитальные затраты;
- фонд оплаты труда;
- электроэнергию;
- полотна;
- обслуживание;
- расходы на помещение;
- простои;
- недовыпуск;
- стоимость привлечения внешнего поставщика.
Сравнивают минимум три сценария:
- одна станция в одну смену;
- одна станция в две или три смены;
- две станции в одну или несколько смен.
Расчет проводят не только по полной загрузке. Обязательно рассматривают ситуацию, когда объем заказов снижается на 20–30%. Это показывает, насколько рискованной будет инвестиция при сезонном падении спроса.
Практический алгоритм принятия решения
- Собрать данные за 2–3 месяца.
- Определить фактическое время цикла.
- Посчитать очередь и простои.
- Проверить логистику материала.
- Оценить доступность операторов.
- Рассчитать загрузку по сезонам.
- Сравнить стоимость сменности и второго станка.
- Учесть резерв на обслуживание.
- Проверить готовность помещения и электросети.
- Принять решение по нескольким сценариям спроса.
Вывод
Количество станков определяют не по размеру производства, а по фактической потребности, пропускной способности и стоимости простоя. Иногда достаточно изменить организацию участка и перейти на две смены. В других случаях второй CBS650 (СБС650) становится способом снять узкое место и создать резерв.
Обоснованный расчет учитывает не только число резов, но и весь цикл: подачу блоков, контроль, маркировку, уборку, обслуживание и сезонные колебания.