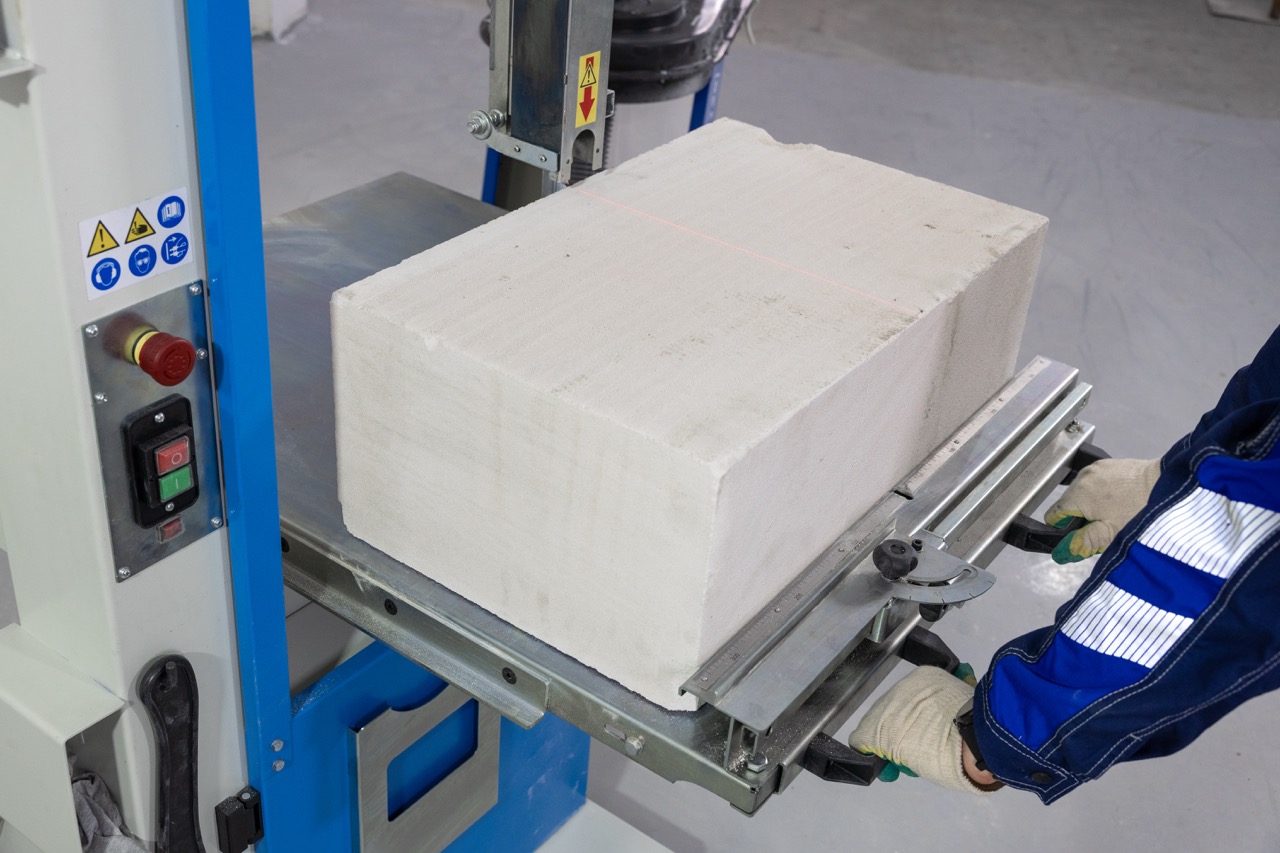
При небольшом объеме работ блок можно взять из ближайшей стопы, нанести размер и сразу подать на станок. Но при подготовке десятков или сотен доборных элементов такой подход быстро приводит к путанице: блоки разных размеров смешиваются, готовые детали оказываются рядом с отходами, а оператор тратит время на повторную проверку задания.
Правильно организованная подготовка блоков к резке позволяет заранее распределить операции, снизить количество ошибок и использовать станок CBS650 (СБС650) с большей фактической производительностью. Это особенно важно для производственных участков, складов стройматериалов и крупных строительных объектов, где от качества подготовки зависит работа нескольких сотрудников.
Почему нельзя начинать резку без сортировки
Газобетонные и другие стеновые блоки могут отличаться:
- номинальными размерами;
- плотностью;
- состоянием кромок;
- влажностью;
- геометрией;
- принадлежностью к определенной партии;
- назначением готового элемента.
Если подавать блоки на станок без предварительной сортировки, оператор будет вынужден каждый раз заново выяснять, какую заготовку выбрать и какой размер получить. Это увеличивает время цикла и повышает вероятность ошибки.
Кроме того, дефектный блок может быть ошибочно использован для изготовления ответственного добора. Например, заготовка с поврежденной кромкой не всегда подходит для элемента в зоне оконного проема или для изготовления U-блока.
Сортировка газоблоков перед резкой помогает отделить заготовки, которые можно сразу направлять в работу, от блоков, требующих дополнительной оценки.
Как разделить блоки перед работой
Сортировать заготовки удобно по нескольким признакам одновременно.
По типоразмеру
В одну группу собирают блоки одинаковой длины, ширины и высоты. Это позволяет не менять настройки и карту операций после каждого реза.
По назначению
Отдельно выделяют блоки для:
- рядовых доборов;
- оконных и дверных проемов;
- угловых элементов;
- четвертей;
- U-блоков;
- резки под углом;
- нестандартных деталей.
По состоянию
До начала работы отделяют блоки:
- с поврежденными углами;
- с трещинами;
- с существенными отклонениями геометрии;
- с влажными или загрязненными поверхностями;
- с недостаточным запасом по размерам.
Такой порядок не означает, что каждый поврежденный блок нужно списывать. Часть заготовок можно использовать для небольших элементов или технических задач. Но решение об этом принимают до разметки, а не в процессе серийной резки.
Проверка размеров исходной заготовки
Перед изготовлением партии необходимо убедиться, что исходный блок действительно позволяет получить требуемый элемент. Для этого сравнивают:
- фактическую длину блока;
- ширину;
- высоту;
- размер припуска;
- направление реза;
- наличие зоны для безопасного прохода полотна.
Нельзя рассчитывать только на данные в накладной. Фактический размер отдельных блоков может отличаться от номинального, особенно если материал хранился с нарушением условий или подвергался механическим повреждениям.
При проверке используют рулетку, линейку, угольник и шаблоны. Если предстоит серийная работа, достаточно измерить несколько блоков из каждой партии, чтобы понять, насколько стабильно выдерживаются размеры.
Как составить карту операций
До начала резки мастер участка или технолог готовит карту операций. Это документ или рабочая таблица, в которой указано, что и в какой последовательности необходимо изготовить.
В карту включают:
- номер партии;
- тип и размеры исходного блока;
- назначение готового элемента;
- количество деталей;
- длину, ширину и высоту добора;
- угол реза;
- необходимость выбора четверти;
- необходимость изготовления U-блока;
- требования к маркировке;
- порядок контроля.
Если используются разные типы блоков, для каждой группы лучше составить отдельную строку или отдельный лист. Это снижает риск того, что оператор перенесет размер от одной партии к другой.
Пример логики карты операций
Партия
Заготовка
Операция
Количество
Контроль
А
625×300×250 мм
Добор 180×300×250 мм
20
Длина, прямой угол
Б
625×300×250 мм
Элементы под проем
12
Размер и плоскость
В
625×300×250 мм
U-блок
8
Глубина выборки
Для производства такую карту можно вести в электронном виде, а на строительной площадке — в виде распечатанного листа, который находится у оператора и мастера.
Маркировка партии до резки
Каждой группе блоков присваивают понятный идентификатор. Это может быть буквенный код, номер объекта, номер этажа или обозначение захватки.
Маркировка доборных элементов должна быть удобной для человека, а не только формально соответствовать внутренней системе учета. На практике хорошо работают короткие обозначения:
- объект/этаж;
- номер партии;
- тип элемента;
- размер;
- количество.
Например: О2-Э3-Д-180×300×250 может означать добор для объекта 2, этажа 3, размером 180×300×250 мм.
Маркировку наносят на сам элемент после контроля или на контейнер, поддон и сопроводительный лист. Если поверхность блока позволяет, используют маркер. Для больших партий удобнее дополнительно применять бирки или таблички на месте хранения.
Порядок подачи блоков на станок
Последовательность подачи влияет на производительность не меньше, чем скорость самого реза. Если блоки находятся далеко от станка, оператор постоянно тратит время на перенос и поиск нужной заготовки.
Перед началом смены следует определить:
- где расположены исходные блоки;
- где будет находиться зона ожидания;
- куда складываются готовые элементы;
- где размещаются отходы;
- каким маршрутом перемещается оператор;
- кто отвечает за подачу материала.
На небольшом объекте эту работу может выполнять один сотрудник. На производстве обычно эффективнее разделить функции: кладовщик подает подготовленную заготовку, оператор выполняет рез, а контролер или мастер принимает результат.
Организация рабочего места
Организация резки блоков должна учитывать не только расположение станка, но и весь поток материала.
Участок желательно разделить на четыре зоны:
- исходные блоки;
- заготовки, подготовленные к резке;
- готовые доборные элементы;
- отходы и пригодные остатки.
Смешивать эти зоны не следует. Если готовые элементы лежат на том же поддоне, что и неразрезанные блоки, возрастает риск повторной обработки или ошибочной отгрузки.
Для CBS650 (СБС650) важно обеспечить ровное основание, свободный доступ к рабочему столу и достаточное пространство для подачи блоков. Максимальная высота реза модели составляет 650 мм, максимальная ширина блока — 420 мм, длина — 660 мм. Эти параметры необходимо учитывать при формировании зоны хранения и выборе направления подачи.
Порядок работы на станке CBS650 (СБС650)
Порядок работы на станке CBS650 (СБС650) должен быть одинаковым для всех операторов. Это особенно важно при сменной работе.
Рекомендуемый алгоритм:
- Получить карту операций и проверить текущую партию.
- Убедиться, что типоразмер блока соответствует заданию.
- Осмотреть заготовку и очистить рабочую поверхность.
- Нанести разметку.
- Установить блок на стол.
- Проверить устойчивость и направление подачи.
- Выполнить рез.
- Снять готовый элемент.
- Проверить его размеры и состояние кромок.
- Нанести маркировку.
- Переместить деталь в зону готовой продукции.
- Зафиксировать результат в журнале.
При работе с комплектацией Pro лазерный указатель линии реза может ускорить позиционирование, но он не отменяет проверки разметки и размеров. Оператор должен использовать лазер как вспомогательный инструмент, а не как замену технологической карте.
Как разделить готовые элементы и остатки
После резки каждый элемент оценивают по назначению. Годные детали перемещают в зону готовой продукции и маркируют. Остатки сортируют отдельно.
Пригодные остатки можно разделить на группы:
- элементы для небольших доборов;
- материал для технических зон;
- заготовки под четверть;
- материал для повторной резки;
- отходы, не подлежащие использованию.
Если остаток не промаркирован, через несколько дней определить его назначение будет сложно. Поэтому даже небольшие элементы нужно либо сразу использовать, либо помещать в отдельную тару с указанием размеров.
Контроль качества партии
Проверять только первый элемент недостаточно. Первый рез показывает, правильно ли выбраны размеры и установлена заготовка, но не гарантирует, что вся партия будет одинаковой.
Контроль проводят:
- после первого элемента;
- после смены размера;
- после замены полотна;
- после перенастройки;
- при смене оператора;
- через установленный интервал в серийной партии.
Измеряют длину, ширину, высоту, угол и наличие сколов. Если обнаружено отклонение, проверяют все элементы, изготовленные после последнего подтвержденного результата.
Как подготовка влияет на скорость
При хорошо организованной партии оператор не тратит время на:
- поиск подходящего блока;
- уточнение задания;
- повторную разметку;
- выяснение назначения готового элемента;
- освобождение рабочего стола;
- сортировку отходов;
- исправление ошибок в маркировке.
В результате растет не только количество резов за смену. Снижается доля холостых перемещений, а производительность становится более предсказуемой.
Частые ошибки при подготовке партии
На практике чаще всего встречаются следующие проблемы:
- блоки разных размеров складывают в одну группу;
- карту операций составляют уже во время резки;
- не указывают назначение добора;
- готовые детали складывают рядом с отходами;
- маркируют только поддон, но не отдельные элементы;
- не назначают ответственного за контроль;
- не учитывают фактические размеры заготовок;
- не фиксируют количество изготовленных деталей.
Эти ошибки кажутся незначительными, но при большой партии приводят к переделкам и задержкам на объекте.
Вывод
Серийная резка начинается не с включения станка, а с подготовки материала и задания. Сортировка, проверка размеров, карта операций, маркировка и разделение зон позволяют превратить набор отдельных резов в управляемый процесс.
Для предприятия это означает меньше брака, понятный учет материала и более стабильную загрузку оборудования. Чем крупнее партия и сложнее геометрия элементов, тем большее значение имеет предварительная организация.